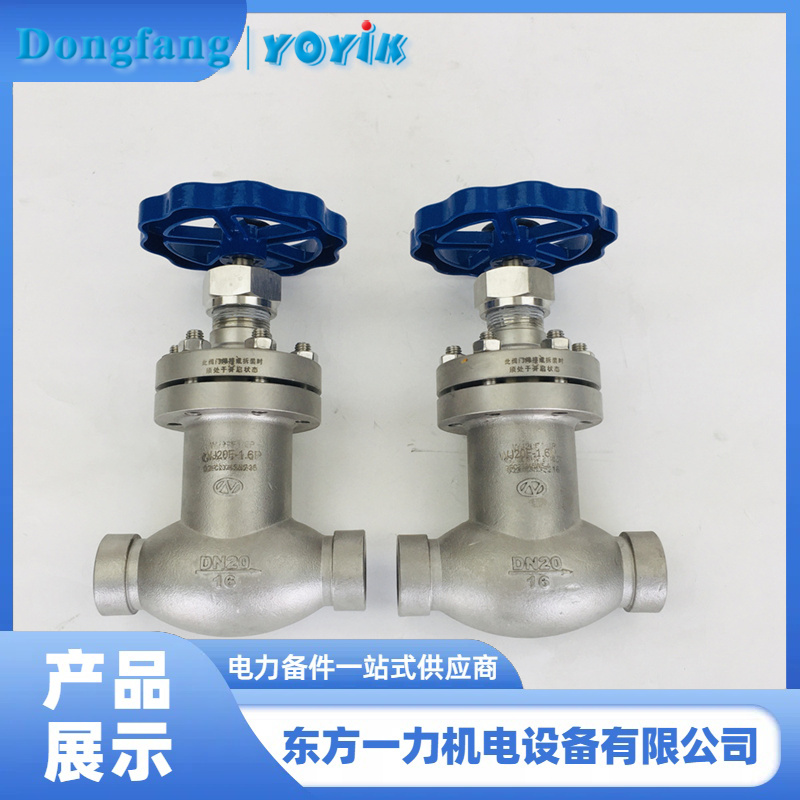
波纹管截止阀WJ10F1.6P铸件制造工艺与禁用工艺说明
在发电机氢油水系统中,波纹管截止阀长期接触氢气、除盐水、汽轮机油等介质,对阀体铸件精度、清洁度、密封性要求极高。很多运维、采购工程师在选型验收时,都会关注波纹管截止阀WJ10F1.6P的铸件制造标准。本文结合电站设备采购规范,清晰讲解该款阀门的指定铸造工艺与禁用工艺。
一、波纹管截止阀WJ10F1.6P指定铸件制造工艺
依据电站氢油水系统专用阀门技术规范,波纹管截止阀WJ10F1.6P铸件必须采用腊模精密铸造工艺。该工艺适配电站精密阀门制造需求,成型精度高、铸件壁厚均匀,可有效保障阀体结构稳定性。
完成铸造后,阀体铸件需经过精细打磨、酸洗钝化处理,彻底清除内外表面氧化皮、粘砂、粉尘、油污等杂质,让铸件表面趋近金属本色。同时严格遵循JB/T 7748、JB/T 4058清洁度标准,严控颗粒物杂质,适配氢气介质防爆、防漏、无尘的严苛运行工况。
二、波纹管截止阀WJ10F1.6P明确禁止的铸造工艺
规范明确硬性要求,波纹管截止阀WJ10F1.6P严禁使用砂模铸造工艺。砂模铸造成型精度低,铸件内壁容易出现气孔、砂眼、夹砂等缺陷,表面粗糙且杂质残留多。
这类工艺生产的阀门,无法满足氢系统高密封、高清洁度要求,长期运行易出现介质渗漏、杂质堆积,进而引发漏氢、密封失效等安全隐患,因此被电站高端氢阀领域全面禁用。
三、东方一力WJ10F1.6P波纹管截止阀工艺优势
东方一力深耕电站氢油水配套设备领域,所供WJ10F1.6P波纹管截止阀严格执行腊模精密铸造工艺,全程杜绝砂模工艺。产品经过多重打磨钝化、清洁度检测、压力密封试验,阀体无缺陷、密封性优异。
该阀门适配机组PN16压力、85℃以下工作工况,体积小巧、安装便捷,阀芯拆装维护简单,可稳定适配发电机氢气置换、稳压输气等全工况运行,是小型管路氢介质控制的优质配套阀门。
四川德阳东方一力机电设备有限公司(YOYIK)代理经销多种国内外品牌。经营的品牌包括:MOOG穆格、VICKERS威格士、Rexrroth力士乐、派克 PARKER、BEACH-RUSS等等,全国各地送货上门。
O型圈 XM-43-3-J8
蓄能器用密封组件 DXNQ200
氟橡胶O型圈 φ57*4
液动换向阀 HGPCV-02-B10
密封油真空泵减速机 M02225.OBMCCID1.5A
截止阀 J61Y-2100SPL
EH油循环泵联轴器 168.73.41.01.25(1)
EH油泵出口软管 16G2AT-HMP(DN25)-DK025-1400-DKOL-28-DN25
止回阀 A3382
管夹 SP320PA-DP-AS
油冷却器 GLC3-6
皮囊 SB330-24A1/114A9-3.0A
氢用波纹管截止阀 WJ10F1.6P
O型密封圈 HY-SO-0074-V
压力释放阀 YSF16-55/130KKJ
压力调节阀 DBDS10G10/2.5
轴套 FA1D56-01-07
节流阀 L41W-40P/20
摇杆密封 WS-30
联轴器 30-WSRP
蓄能器充气阀 NXQAB-200/10L-ASME
定冷水泵 YCZ65-250A
再生泵 2PB26DG28P1-V-VS40
截止阀 J61Y-2500Lb
截止阀 J61Y-250
皮囊 NXQA-50/31.5-L-Y
电磁阀 3WE10A33/CG220N9K4/V
中调伺服阀 SM4-40(40)151-80/40-10-D305
蓄能器皮囊 NXQA-10/20-L-EH
安全阀 RV11-12-S-15
弹性块 PVH074R01AB10A250000002001AE01
单向阀 CVI-25-D20-L
真空闸阀 NkZ41W-16P
DFYLHL-2026-11-9-A